Как откалибровать 3D-принтер (и почему это стоит сделать)
- Начните с проверки механики и очистки платформы, затем выровняйте стол и напечатайте однослойный квадрат для проверки первого слоя.
- При рабочей температуре проверьте E-шаги или расстояние вращения в Klipper, а параметры филамента настройте температурной башней и тестами потока.
- Повторяйте нужные проверки после перемещения принтера, замены сопла или обслуживания, а также при ухудшении качества печати.
Почему это важно: Калибровка помогает устранить проблемы с адгезией, поверхностью и точностью размеров, из-за которых отпечатки могут не удаваться и расходуется филамент.
Более качественные первые слои, меньше неудачных отпечатков и несколько полезных калибровочных тестов.
R_Boe/Shutterstock
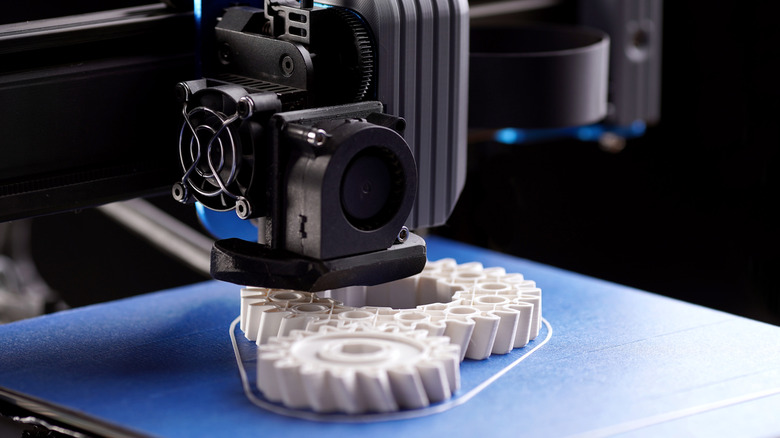
Ваш 3D-принтер может часами печатать деталь, но на середине процесса она оторвётся от стола. Ещё хуже, если готовая деталь выглядит отлично, но не подходит туда, куда должна. Так можно впустую израсходовать немало филамента — возможно, принтеру просто нужна калибровка.
Неровный стол, неправильная высота сопла и некорректно настроенная подача материала могут приводить к проблемам с адгезией, неровной поверхности и неточным размерам на 3D-принтере FDM. Калибровка помогает устранить эти проблемы как на старых принтерах, требующих ручной настройки, так и на новых моделях, которые автоматически выполняют некоторые проверки. Также стоит проверить калибровку после перемещения принтера, регулировки ремней, замены сопла или технического обслуживания механических компонентов.
Калибровку начинают с проверки механики, очистки, выравнивания стола, настройки смещения по оси Z (если такая функция предусмотрена) и теста первого слоя. Калибровка E-шагов (в Klipper — калибровка расстояния вращения) при нагретом до рабочей температуры сопле — хороший способ проверить на поддерживаемых принтерах, подаёт ли экструдер нужное количество филамента, прежде чем настраивать коэффициент потока. Затем для тонкой настройки параметров филамента можно использовать температурные башни. Фиксированного графика повторной калибровки нет: выполняйте нужные проверки при смене оборудования или ухудшении качества печати.
Начните со стола и первого слоя
Husain Parvez для Engadget
Начните с оборудования. Поставьте принтер на устойчивую поверхность, а если он будет стоять в спальне или домашнем офисе, проверьте, подходит ли это помещение для 3D-печати. Выключите и остудите устройство, проверьте, не ослабли ли ремни и детали печатающей головки, а затем очистите платформу согласно инструкциям производителя. Если стол шатается, кнопка калибровки ничего не исправит.
Затем выполните процедуру выравнивания стола для вашей модели — она часто называется «Калибровка», «Выравнивание» или «Самопроверка». Многие новые принтеры Bambu Lab, Creality, Prusa и Anycubic умеют автоматически измерять стол — на это стоит обратить внимание, если вы собираетесь в ближайшее время купить 3D-принтер. Некоторые модели, например Bambu Lab A1 и Prusa MK4S, также могут автоматически задавать высоту первого слоя. Процедуры различаются в зависимости от модели, поэтому следуйте инструкциям к принтеру.
У некоторых устройств, например Elegoo Neptune 4 и отдельных моделей Creality Ender, вместо этого есть колёсики для ручной регулировки, поэтому им потребуется чуть больше внимания. Следуйте инструкциям производителя по выравниванию: подкручивайте колёсики, пока лист бумаги не будет проходить между соплом и столом с лёгким сопротивлением в указанных точках. Если принтер поддерживает автоматическое выравнивание, после этого запустите и его.
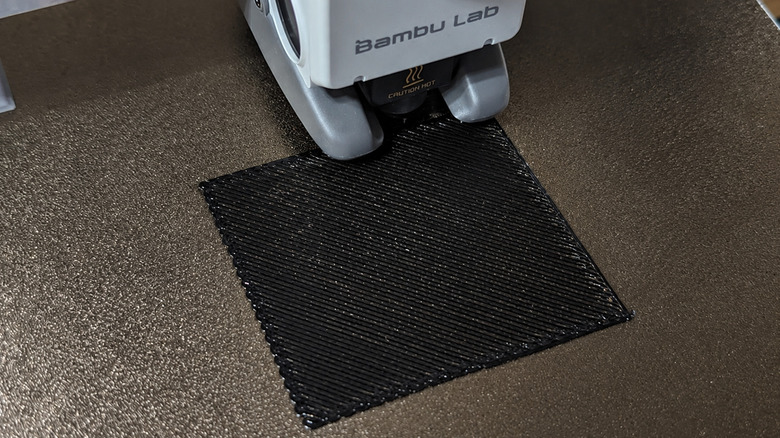
В завершение напечатайте квадрат в один слой. Линии должны соприкасаться и быть слегка сплющенными. Видимые зазоры могут означать, что сопло расположено слишком высоко, а выступающие гребни или царапины — что оно слишком близко. Если принтер позволяет вручную регулировать смещение по оси Z, вносите небольшие изменения и повторяйте тест.
Для калибровки E-шагов измерьте филамент, задайте подачу на определённую длину и сравните её с фактической, при необходимости скорректировав настройки. В Klipper есть аналогичный параметр — расстояние вращения, поэтому перед настройкой потока филамента имеет смысл проверить и его.
Точная настройка параметров с помощью калибровочных моделей
Правильного первого слоя недостаточно. Даже филамент из одного и того же материала может вести себя по-разному. Температура или настройки потока, идеальные для одной катушки, могут вызвать проблемы с другой. Проверьте, какие параметры калибровки доступны в вашем слайсере.
В Bambu Studio есть тесты динамики потока и расхода, а в Creality Print и OrcaSlicer предусмотрены собственные инструменты калибровки. В PrusaSlicer также можно настроить множитель экструзии. Чтобы напечатать тестовую модель, менять слайсер не нужно.
При тесте с температурной башней секции печатаются при разных температурах сопла, что позволяет сравнить образование нитей, качество мостов и поверхности. Некоторые слайсеры автоматически создают такие тесты, в других нужно скачать модель и вручную настроить изменение температуры. Обязательно задайте эти температурные изменения, иначе вы просто напечатаете башню.
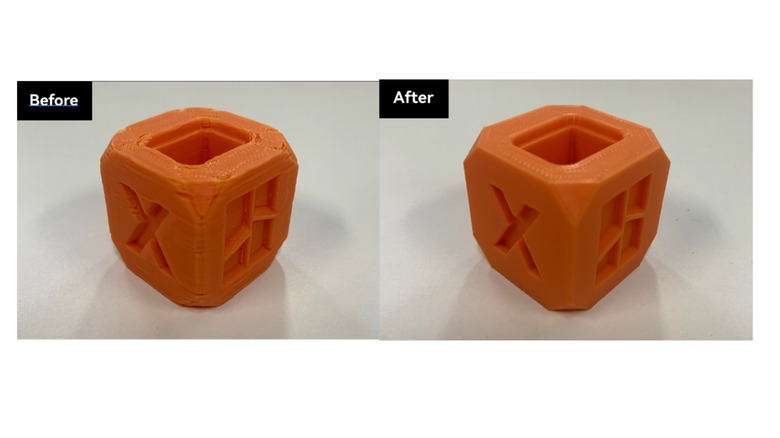
Для калибровки потока печатают тестовые участки, чтобы выявить чрезмерную экструзию (подачу слишком большого количества филамента, из-за которой образуются наплывы) или недостаточную экструзию (подачу слишком малого количества, из-за которой появляются зазоры). Можно также напечатать 3DBenchy, чтобы проверить нависающие элементы и мелкие детали, или калибровочный куб — для проверки точности размеров. Но не спешите менять шаги двигателя только потому, что куб оказался немного меньше ожидаемого. На результаты измерений могут влиять и другие неприятные факторы: усадка материала, настройки экструзии и расплющивание первого слоя. Причиной также могут быть ослабленные ремни и другие механические проблемы.
Правильная настройка потока и опережения давления также может уменьшить наплывы в местах начала и окончания слоёв, хотя положение вертикального Z-шва в первую очередь задаётся настройками шва в слайсере.
Полный текст статьи читайте на GDGT.ru прочитано 1475 раз
