Что такое заполнение в 3D-печати и нужно ли оно?
- В FDM/FFF слайсер обычно создаёт внутри модели структуру заполнения; плотность 0% означает полую модель.
- Prusa указывает 10–15% для большинства моделей, Flashforge советует начинать с 20%; заполнение свыше 30% обычно почти никогда не требуется.
- Узор «молния» поддерживает верхние поверхности, сокращая расход филамента и время печати. А сетка, кубический и гироидный узоры создают внутреннюю структуру.
Почему это важно: Заполнение влияет на длительность печати, расход материала и прочность готовой детали.
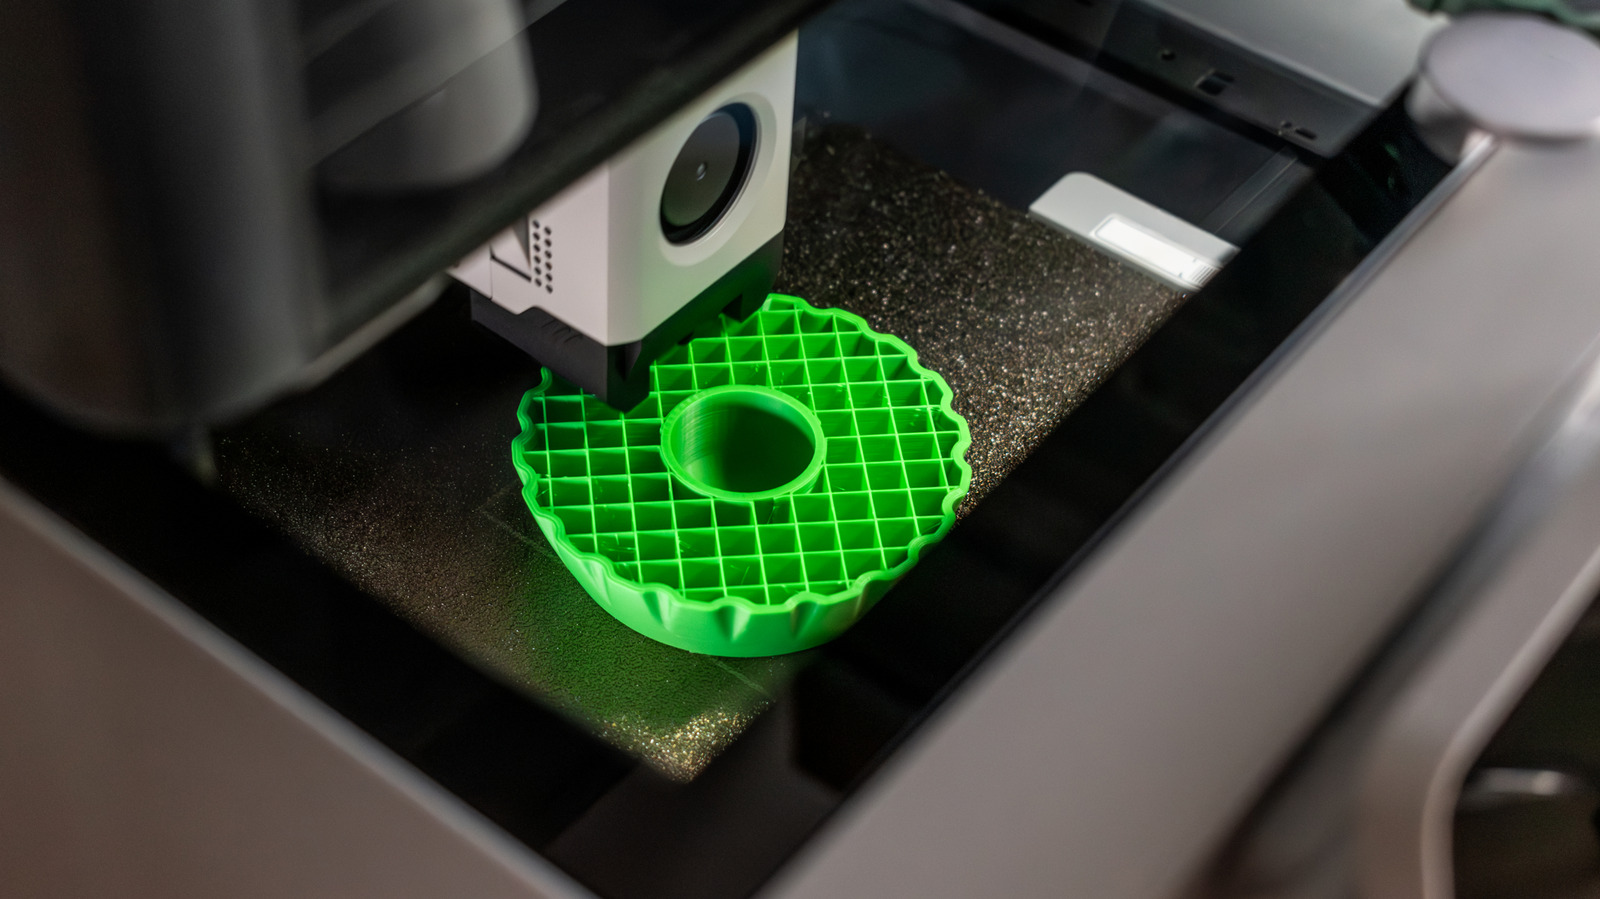
Вашим 3D-моделям, скорее всего, не нужна монолитная прочность, но то, что находится внутри, всё же имеет значение.
Возможно, вы замечали внутри моделей, напечатанных на 3D-принтере, странную сетку из линий. Это заполнение. Как правило, при 3D-печати методом FDM или FFF внутренняя часть модели не состоит из сплошного пластика. Вместо этого слайсер — программа для подготовки файлов к 3D-печати — создаёт внутреннюю структуру, которая поддерживает расположенные выше слои и придаёт готовому изделию дополнительную жёсткость, не расходуя при этом целую катушку филамента.
Заполнение используется не во всех видах 3D-печати. Например, смоляные принтеры обычно создают цельные модели, если их специально не делают полыми. Однако в принтерах, печатающих филаментом, которые используют большинство новичков, заполнение — одна из настроек, способных незаметно повлиять на длительность печати, расход материала и прочность готовой детали.
Плотность заполнения указывается в процентах. Модель, напечатанная с заполнением 0%, будет полой. Чем выше процент, тем плотнее внутренняя структура. Слайсер также может попытаться заполнить внутреннюю часть на 100%, но вам вряд ли придётся делать это часто — если вообще придётся.
По данным Prusa, большинство моделей можно печатать с заполнением 10–15%, а Flashforge рекомендует для начала установить 20% при обычной печати. Ни один из источников не считает эти значения универсальным правилом. Поэтому цифры вроде 10 или 20% не так пугают, как может показаться. Для декоративной фигурки или пробной печати может хватить минимального заполнения, а кронштейну, который выдерживает вес или регулярные удары, понадобится более надёжная внутренняя опора.
Подойдёт даже 0%! В некоторых случаях модель с закрытым дном можно безупречно напечатать с пустой внутренней частью, если кверху она постепенно сужается. С широкой плоской поверхностью всё иначе: принтеру может потребоваться укладывать филамент на большой площади, под которой ничего нет, кроме воздуха. Расплавленный пластик, выходящий из сопла, провиснет, если его ничто не поддерживает. Поэтому важно проверять предварительный просмотр слоёв в слайсере, чтобы не обнаружить проблему спустя несколько часов после начала печати.
Более плотное заполнение также увеличивает расход филамента, вес изделия и время печати. Оно может повысить сопротивление сжатию, но процент заполнения — не волшебный показатель прочности. Важны также толщина стенок, ориентация модели при печати и выбор материала. Prusa отмечает, что для повышения общей прочности детали увеличение числа периметров может быть эффективнее, чем увеличение заполнения.
Объём заполнения, который создаёт принтер, зависит от плотности. Весь этот пластик укладывается в соответствии с выбранным узором.
В слайсерах доступно несколько узоров заполнения, поскольку ни один из них не подходит идеально для всех случаев. Сетка — простой вариант для самых разных задач. Кубическая структура создаёт внутренний каркас, способный выдерживать нагрузку с разных направлений. Гироидный узор заменяет прямые линии непрерывными кривыми; его часто используют для функциональных деталей, которым полезна более равномерная прочность в нескольких направлениях. К тому же кажется, будто в вашу модель запихнули футуристическую пасту, — приятное дополнение, о котором никто не просил.
Заполнение «молния» устроено почти противоположным образом. Оно не формирует регулярную структуру по всей модели, а разветвляется главным образом там, где нужно поддержать верхние поверхности. Это позволяет сократить расход филамента и время печати, но такая структура не обеспечит такого же внутреннего укрепления, как узоры, рассчитанные на прочность.
Новичкам не нужно изучать всё меню заполнения в слайсере, прежде чем что-либо печатать. Настройки по умолчанию и умеренная плотность — вполне разумная отправная точка. Меняйте их, когда для этого появится причина.
У выставочной модели, корпуса для электроники и несущего кронштейна разные функции, поэтому использовать для всех трёх одинаковое заполнение не имеет смысла. По словам Prusa, для обычных моделей заполнение свыше 30% почти никогда не требуется.
Полный текст статьи читайте на GDGT.ru
